I den uppkopplade fabriken pratar maskinerna. Styrsystem, sensorer och mätare producerar hela tiden data om temperaturer, tryck, varvtal och vibrationer. Länge användes den informationen nästan bara för att styra själva produktionen. Nu blir den allt viktigare för något annat: att förutse när utrustningen behöver underhåll.
Det är en av de mest konkreta delarna av det som brukar kallas Industri 4.0. I stället för att byta delar efter ett fast schema – eller vänta tills de går sönder – kan underhållet styras av hur maskinen faktiskt mår.
Från kalender till tillstånd
Traditionellt förebyggande underhåll bygger på intervall: en växellåda servas var sjätte månad, ett lager byts efter ett visst antal drifttimmar. Det är enkelt att planera, men intervallen sätts ofta med marginal. Resultatet blir att fullt fungerande delar byts i onödan, samtidigt som en del fel ändå hinner uppstå mellan två servicetillfällen.
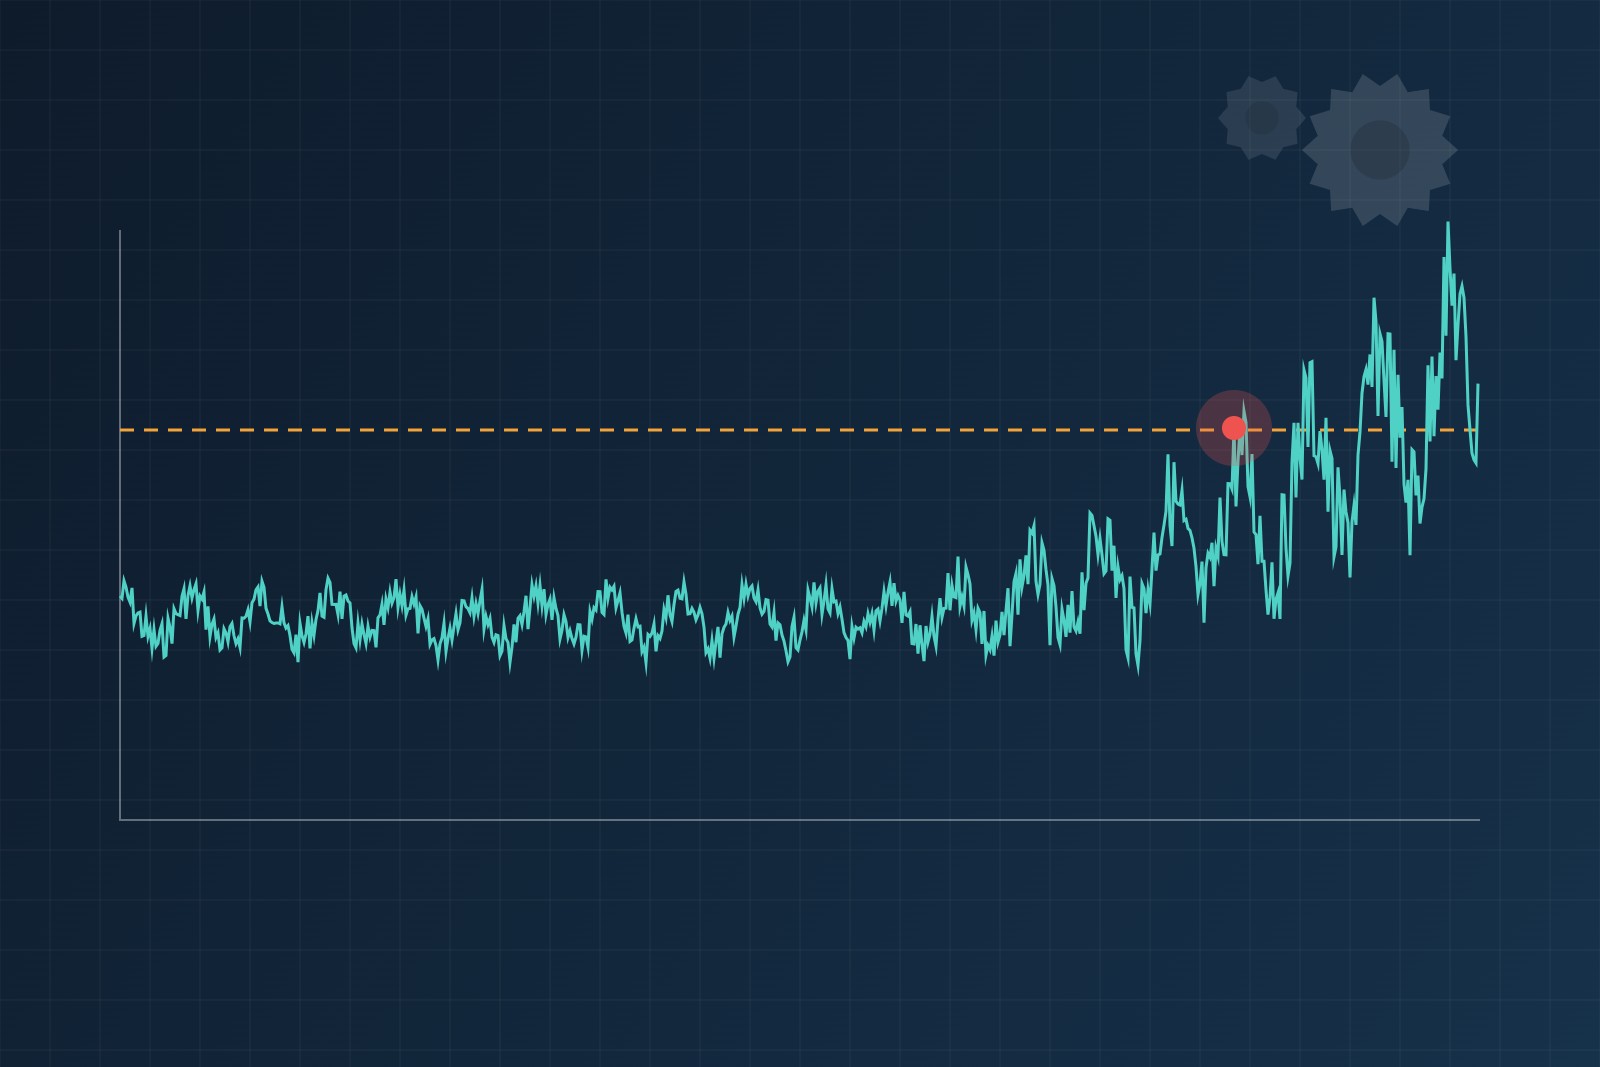
Tillståndsbaserat underhåll vänder på logiken. Man mäter något som säger hur komponenten mår och agerar först när värdena börjar avvika. Ett lager som börjar slitas vibrerar annorlunda långt innan det havererar. En motor som går varmare än vanligt kan ha ett problem med kylning eller belastning. En pump vars tryck sjunker kan ha ett slitet pumphjul.
Vanliga mätningar
- Vibrationer – avslöjar obalans, felinriktning och lagerskador i roterande maskiner.
- Temperatur – värmekameror och givare hittar överhettade motorer, lager och elektriska anslutningar.
- Tryck och flöde – visar igensatta filter, läckor och slitna pumpar.
- Strömförbrukning – en motor som drar mer ström än vanligt arbetar ofta tyngre än den borde.
- Drifttimmar och antal starter – enkla räknare som gör det möjligt att planera service efter faktisk användning.
Många av värdena finns redan i anläggningens styrsystem. Det som ofta saknas är kopplingen mellan dem och underhållsarbetet.
Data är inte samma sak som åtgärd
Det är lätt att drunkna i mätvärden. En sensor som larmar i ett kontrollrum hjälper inte mycket om ingen vet vem som ska göra vad, eller om larmet försvinner i mängden. Värdet uppstår först när en avvikelse leder till rätt åtgärd: en arbetsorder till rätt tekniker, med information om vilken maskin det gäller, vad som har hänt och vilka reservdelar som kan behövas.
Därför kopplas sensorer och styrsystem allt oftare direkt till verksamhetens underhållssystem anpassat för industrin. När ett mätvärde passerar en gräns, eller när en maskin har gått ett visst antal timmar, skapas en arbetsorder automatiskt. Historiken samlas på ett ställe, och efter hand går det att se vilka maskiner som orsakar flest stopp och vilka åtgärder som faktiskt gör skillnad.
Börja smått
Att utrusta en hel fabrik med sensorer på en gång är sällan klokt. Ett mer framgångsrikt sätt är att börja med ett fåtal kritiska maskiner – de där ett oplanerat stopp kostar mest – och bygga erfarenhet:
- Välj ut de maskiner som har störst påverkan på produktion, säkerhet eller miljö.
- Ta reda på hur de brukar gå sönder och vilka mätvärden som kan ge tidig varning.
- Använd i första hand data som redan finns i styrsystemet, och komplettera med sensorer där det behövs.
- Bestäm vilka gränsvärden som ska leda till en åtgärd – och vem som ansvarar för den.
- Följ upp: minskade stoppen, och blev intervallen bättre?
Människan är fortfarande viktigast
Även i den mest uppkopplade fabriken är operatörerna och teknikerna de bästa sensorerna. De hör när ett ljud förändras, känner en ovanlig lukt eller märker att en maskin beter sig annorlunda. Ett bra arbetssätt gör det lika enkelt för dem att felanmäla från mobilen som för en sensor att skicka ett larm.
Tekniken ger möjligheten att se problemen tidigare. Men det är kombinationen av data, tydliga rutiner och människor som vet vad de ska göra som gör att underhållet går från att släcka bränder till att förebygga dem.